Et teknisk dyk ned i flangegeometri, punktvalg, belægningssystemer og installationsvariabler, der adskiller pålidelige forbindelser fra feltfejl.
Abstrakt
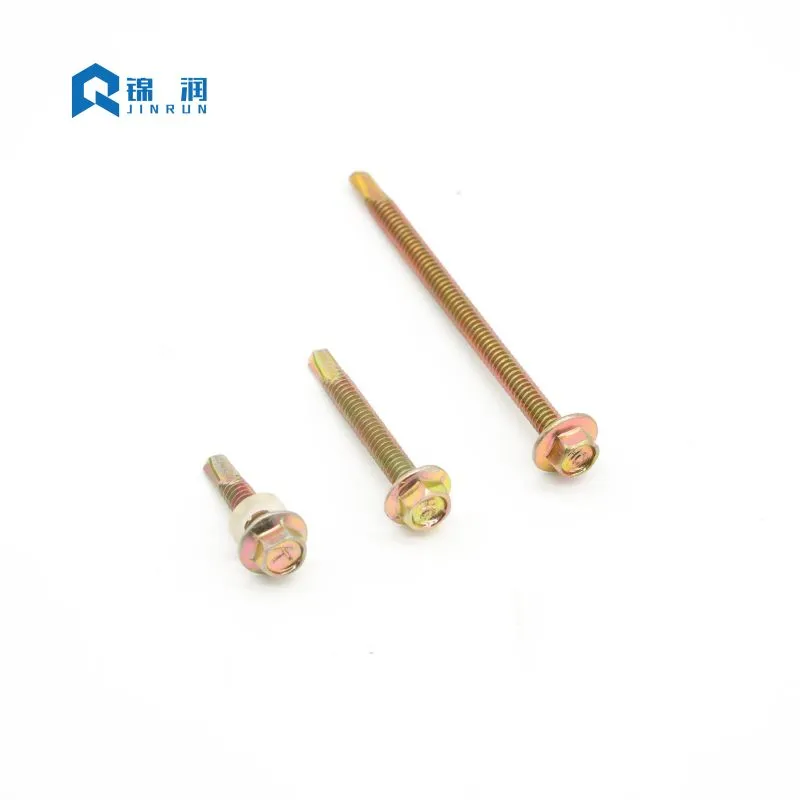
Få fastgørelseselementer bærer så meget strukturelt ansvar med så lidt synlig genkendelse somSekskantflangehoved selvborende skrue. Fra metaltagbeklædning og -beklædning til solcellemontering og let konstruktionsstål skal denne skrue bore, banke og klemme i en enkelt omgang - ofte i vind, regn og korrosiv eksponering. Denne artikel undersøger den tekniske logik bag det integrerede flangehoved, punktnummersystemet, der styrer materialetykkelseskompatibilitet, belægningsteknologierne, der bestemmer levetiden, og installationsvariablerne, der oftest er forkert styret i marken. Den er skrevet til entreprenører, distributører og specifikationsskrivere, der har brug for mere end en katalogliste: de har brug for en fungerende forståelse af, hvorfor denne fastgørelsesanordning fungerer, og hvordan den kan holde den ydende på tværs af krævende byggemiljøer.
Indholdsfortegnelse
- Designanatomi: Hvorfor flangen ændrer belastningsstienHop til afsnittet
- Standarder, størrelser og point-talsystemetHop til afsnittet
- Belægningsvalg: Tilpasning af skruen til eksponeringenHop til afsnittet
- Installationsvidenskab: Hastighed, tryk og tætningskompressionHop til afsnittet
- Fejltilstande, der sporer tilbage til udvælgelse og teknikHop til afsnittet
- Kvalitetssikring og inspektionsprotokollerHop til afsnittet
- Ofte stillede spørgsmålHop til afsnittet
1. Designanatomi: Hvorfor flangen ændrer belastningsstien
Et konventionelt sekskantskivehoved er afhængigt af en separat neopren- eller EPDM-skive med stålunderlag til at fordele spændetrykket. Flangehovedet integrerer denne lejeflade direkte i hovedgeometrien. Resultatet er ikke blot bekvemmelighed. Det ændrer, hvordan kraft bevæger sig gennem forbindelsen.
Flangen øger lejearealet under hovedet, hvilket sænker kontaktspændingen på tyndt stål og formalet beklædning. En lavere kontaktspænding reducerer risikoen for udskylning, belægningsbrud og gennemtræk, når forbindelsen udsættes for vindløft eller termisk cykling. Fordi lejefladen er bearbejdet eller koldformet som en del af hovedet, er der ingen separat spændeskive til at flytte fra midten, falde væk under installationen eller komprimere ujævnt.
Det sekskantede drev er lige så funktionelt. Den accepterer en standard fatning eller møtrik driver og overfører drejningsmoment med langt mindre cam-out end en Phillips eller Pozi fordybning. Det betyder noget, når skruen forventes at bore gennem en rille og derefter klemme et panel uden at dreje drevets fordybning eller strippe hovedet. Til arbejde med store mængder tillader kombinationen af flangeleje og sekskantdrev et enkelt værktøj - typisk en koblingsudstyret skruepistol - at drive tusindvis af fastgørelseselementer til en ensartet dybde.
Den integrerede lejeflade
Når der specificeres fastgørelseselementer til tyndt stål, er spændingsfordelingen under skruehovedet en kritisk ingeniørmæssig overvejelse. En standard flad skive kan bøjes eller deformeres under højt drejningsmoment, hvilket kompromitterer samlingens integritet. Den integrerede flange påSekskantflangehoved selvborende skrueer designet med en specifik tykkelse og diameterforhold, der modstår bøjning. Denne stive lejeflade sikrer, at klemmebelastningen fordeles jævnt over de tilsluttede materialer. I applikationer, der involverer isolerede paneler, forhindrer flangen skruehovedet i at trække gennem panelets relativt bløde ydre hud, hvilket bevarer en vejrtæt forsegling selv under dynamiske vindbelastninger.
Hex-drev vs. korsformede fordybninger
Valget af drevtype påvirker installationseffektiviteten og samlingens pålidelighed markant. Korsformede fordybninger, såsom Phillips eller Pozi, er designet til at falde ud, når en vis drejningsmomenttærskel er nået - en funktion, der oprindeligt var beregnet til at forhindre overstramning i masseproduktion. I konstruktionsapplikationer, hvor selvborende skruer skal skære gennem stål, er cam-out meget uønsket. Sekskantdrevet giver et sikkert seks-punkts indgreb, der gør det muligt for operatøren at anvende det nødvendige drejningsmoment for at bore hullet og banke gevindene uden at bittet glider. Dette positive indgreb reducerer operatørens træthed, minimerer bitslid og sikrer, at det fulde drejningsmoment overføres til skærkanten.
Trådgeometri og engagement
Gevindprofilen på en selvborende skrue er optimeret til både skæring og fastspænding. Trådene er typisk rullet frem for at skære, hvilket justerer stålets kornstruktur og øger styrken. Pitch og hoveddiameter er konstrueret til at give tilstrækkelig udtræksmodstand i det modtagende materiale. Fine tråde bruges generelt til metal-til-metal applikationer, der tilbyder et højere antal gevind pr. tomme for større holdekraft i tynde sektioner. Grove tråde foretrækkes ofte til træ-til-metal eller kompositmaterialer, hvor der skal en større gevinddybde til for at forskyde materialet uden at få det til at flække eller smuldre.
- Integreret lejeflade:spreder klemmebelastning uden en løs skive.
- Hex-drev:højere momentoverførsel og reduceret bitslip under belastning.
- Selvborende punkt:eliminerer et separat boretrin i stål-til-stål-forbindelser.
- Præcisionsgevindrulle:understøtter konsekvent indgreb og udtræksmodstand.
2. Standarder, størrelser og point-talsystemet
Det globale marked for befæstelser anerkender dette produkt under adskillige navnekonventioner - DIN 7504K, AS/NZS 3566 og IFI inch-serie ækvivalenter - men de underliggende variabler forbliver konsistente: diameter, længde, gevindstigning, hovedgeometri og borespidskapacitet. En leverandørs katalog kan vise snesevis af kombinationer, men specifikationsbeslutningen reducerer normalt til to spørgsmål: hvilken total tykkelse skal samles, og hvilket punktnummer kan bore den tykkelse, før gevindene går i indgreb.
Punkttalsystemet er den vigtigste enkeltvalgsvariabel og den, der oftest anvendes forkert. A Point #2 er beregnet til let-gauge metalplader. Et punkt #3 dækker den brede midte af generel konstruktion. Et punkt #5 er påkrævet for tung strukturel plade. Hvis den ikke-gevindede borespids er kortere end den samlede materialestabel, begynder trådene at bide, før spidsen er kommet ud af bundlaget. Resultatet erjacking: de to lag tvinges fra hinanden, gevindindgrebet er kompromitteret, og skruen kan springe af vridningsoverbelastning.
| Punktnummer | Typisk metaltykkelseskapacitet | Almindelig brug |
|---|---|---|
| Punkt #1 | Op til 0,062 tommer (≈ 1,6 mm) | Ultratynd metalplade, HVAC-kanalsystem |
| Punkt #2 | Op til 0,110 tommer (≈ 2,8 mm) | Letmetal plade, tynd beklædning |
| Punkt #3 | 0,110 – 0,210 tommer (≈ 2,8 – 5,3 mm) | Generelt byggeri, tagdækning, stålramme |
| Punkt #4 | 0,210 – 0,250 tommer (≈ 5,3 – 6,4 mm) | Mellem konstruktionsstål, kraftig indfatning |
| Punkt #5 | 0,250 – 0,500 tommer (≈ 6,4 – 12,7 mm) | Tunge strukturelle bjælker, tyk plade |
Afkodning af DIN- og IFI-ækvivalenter
Metriske og tomme serier kortlægger ikke altid én til én på tværs af leverandører. DIN ST4.8, ST5.5 og ST6.3 diametre svarer til almindelige lette og mellemstore strukturelle forbindelser; IFI #10, #12 og #14 diametre betjener det nordamerikanske marked. En specifikation, der fungerer i den ene serie, kan ikke antages at være udskiftelig i den anden uden at kontrollere punktlængde, gevindstigning og hovedlejediameter sammen. For eksempel kan en DIN ST5.5-skrue have en lidt anderledes gevindstigning sammenlignet med en IFI #12-skrue, hvilket kan påvirke indgrebet i forskårne huller eller det nødvendige drejningsmoment.
Længdevalg og materialestabelberegninger
Længdevalg følger en praktisk regel: gevinddelen skal strække sig mindst tre hele gevind ud over det sammenføjede materiale. Denne margin beskytter udtrækningsstyrken og rummer mindre variation i materialetykkelse. Når stakken indeholder isolering, tætningsmiddel eller et ujævnt mellemrum, skal spidsen være lang nok til at rydde hele stakken, før trådindgrebet begynder. Ingeniører bør altid beregne den samlede materialetykkelse (inklusive eventuelle pakninger eller spændeskiver) og tilføje minimum 1,5 gange skruediameteren for at bestemme den mindste nominelle længde, der kræves.
3. Belægningsvalg: Tilpasning af skruen til eksponeringen
Et fastgørelseselements mekaniske design afgør, om det kan oprette forbindelsen. Dens belægning afgør, om den forbindelse overlever. Den samme skruegeometri kan leveres med galvaniseret zink, varmgalvanisering, zink-aluminium flagebelægninger eller flerlags keramiske systemer, og forskellen i salt-spray ydeevne er ikke trinvis – den er kategorisk.
Standard galvaniseret zink giver grundlæggende beskyttelse til indendørs og let beskyttede udendørsforhold. I kystluft eller industrielle atmosfærer kan denne belægning vise rød rust inden for måneder. Varmgalvanisering giver et tykkere offerzinklag til hårde udendørs og marine miljøer, men belægningstykkelsen kan påvirke gevindpasningen og kræver omhyggelig håndtering ved installation.
Galvaniseret zink og dets begrænsninger
Galvaniseret zink er den mest almindelige og økonomiske finish til selvborende skruer. Det giver en ensartet, tynd belægning, der ikke ændrer gevinddimensionerne væsentligt, hvilket sikrer en jævn installation. Standard zinkbelægningen er dog relativt tynd, ofte i intervallet 5 til 15 mikron. I miljøer med høj luftfugtighed, saltspray eller industrielle forurenende stoffer forbruges zinklaget hurtigt. Når zinken er opbrugt, begynder det underliggende kulstofstål at korrodere, hvilket fører til strukturel svækkelse og grimme ruststriber på bygningens facade.
Varmgalvanisering til svære miljøer
Til applikationer, der kræver langvarig holdbarhed, er varmgalvanisering (HDG) et foretrukket valg. HDG-processen involverer at dyppe skruen i smeltet zink, hvilket skaber en metallurgisk binding, der resulterer i en tyk, slidbestandig belægning. Zink-jernlegeringslagene giver fremragende offerbeskyttelse. Den tykke belægning kan dog gøre gevindene lidt tungere, hvilket kræver brug af overtappede møtrikker eller specifikke køreteknikker. HDG er ideel til tunge strukturelle stålforbindelser, udendørs hegn og marine miljøer.
Avancerede Zn-Al-keramiske systemer
Ruspert-type zink-aluminium-keramiske systemer repræsenterer en anden tilgang. Belægningen er en komposit: et zinkofferlag, et aluminiumsbarrierelag og en uorganisk keramisk topcoat, der forsegler mikroporer. Neutrale saltspraydata for disse systemer angiver almindeligvis modstandsdygtighed over for rød rust ud over 1.000 timer sammenlignet med ca. 72-120 timer for konventionel zinkbelægning. For tage, facader og solcellepaneler, der ikke uden videre kan vedligeholdes, er dette ydelsesgab forskellen mellem en brugbar samling og en for tidlig udskiftning.
DeSekskantflangehoved selvborende skrueevalueres ofte på belægningsydelse alene, men specifikationen bør behandle belægning, substrat og miljø som et enkelt system.
| Belægningstype | Relativ korrosionsbeskyttelse | Vejledende salt-spray ydeevne | Bedst passende miljø |
|---|---|---|---|
| Galvaniseret zink | Grundlæggende | ≈ 72 – 120 timer | Indendørs, tørt, let læ |
| Varmgalvaniseret | Høj | Tykkelseafhængig, væsentlig | Alvorlig udendørs, marine |
| Zink-aluminium flage (Dacromet-type) | Høj | Flere hundrede timer | Industriel, bilindustri, kystnære |
| Zn-Al-keramik (Ruspert-type) | Meget høj | Rødrust > 1.000 timer | Kysttagdækning, kemiske anlæg, uvedligeholdelige overflader |
Galvanisk korrosion og uens metaller
Valg af belægning er også en beslutning om materialekompatibilitet. En zinkbelagt kulstofstålskrue i kontakt med et aluminiumspanel kan skabe et galvanisk par i nærvær af fugt. Det mindre ædle metal korroderer fortrinsvis, og de resulterende røde ruststriber er både en holdbarhed og en æstetisk fejl. I kystzoner og på aluminiumssamlinger er rustfri stålkroppe, bimetalkonstruktion eller barrierebelægninger den passende specifikation - ikke et tungere zinklag på det samme kulstofstålsubstrat.
4. Installationsvidenskab: Hastighed, tryk og tætningskompression
Selvborende skruer er metalskærende værktøjer, ikke træskruer. De opererer inden for et defineret hastigheds- og fodervindue. Uden for vinduet overophedes spidsen, hærder stålet eller bider ikke. Forskellen mellem et rent hul og en brændt spids er normalt et spørgsmål om omdrejninger og nedadgående tryk, ikke fastgørelseselementets kvalitet.
For standard kulstofstålskruer er det produktive område generelt angivet mellem 1.500 og 2.500 RPM. Selvborende skruer i rustfrit stål kræver lavere hastigheder - ofte 1.000 til 1.500 RPM - fordi materialet hærder og holder på varmen. Når spidsen drejer for hurtigt uden tilstrækkeligt fødetryk, hæver friktion spidstemperaturen ud over tempereringsområdet. Spidsen bliver blå, mister hårdhed og holder op med at skære. Skruen drejer derefter uden at trænge igennem, og installatøren øger ofte hastigheden yderligere - og accelererer fejlen.
Værktøjsvalg for konsistente resultater
Værktøjet betyder lige så meget som hastigheden. En koblingsudstyret skruepistol med et dybdefølsomt næsestykke giver ensartet siddeplads. En slagdriver med højt drejningsmoment anvender derimod ukontrolleret hamring og drejningsmoment; hovedet kan klippes af ligesom flangesæderne, eller EPDM-skiven kan knuses, før operatøren reagerer. For enhver applikation, der involverer en tætningsskive, er momentstyring ikke valgfri. Brugen af et dybdefølsomt næsestykke sikrer, at hver skrue bliver trukket til nøjagtig samme dybde, hvilket komprimerer skiven perfekt uanset operatørens træthed.
EPDM Washer Compression Window
På tagdækning og beklædning er den limede EPDM-skive den primære vandtætning. Den har et smalt korrekt kompressionsområde. Overkomprimering tvinger gummiet til at svampe ud over metalbagsiden, udsætter det for UV-nedbrydning og river gummi-til-metal-bindingen i stykker. Underkompression efterlader vaskemaskinen løs, hvilket tillader kapillærvirkning at trække fugt under hovedet. En korrekt installation viser EPDM let synligt ved kanten af metalskiven, med metalbagsiden flad eller forsigtigt konkav – ikke bøjet opad.
Nedadgående tryk er den anden halvdel af feed-rate-ligningen. Let "fjer" tryk ved høje RPM får spidsen til at gnide og skøjte i stedet for at skære. En stabil, lineær kraft - omkring 25 til 35 lb i mange feltguider - holder skærene i indgreb og producerer krøllede metalspåner. Fint metallisk støv og en blå spids er tegn på friktion, ikke skærende. Krøllede spåner indikerer, at varmen forlader spånen i stedet for at samle sig i skruen.
5. Fejltilstande, der sporer tilbage til udvælgelse og teknik
De fleste feltfejl, der tilskrives "dårlige skruer", er faktisk specifikations- eller installationsfejl. Forståelse af mekanismen bag hver fejl forkorter den diagnostiske proces og forhindrer gentagne hændelser.
Jacking og trådafisolering
Som beskrevet i punktnummerafsnittet opstår donkraft, når gevindindgreb begynder, før borespidsen forlader bundmaterialet. Lagene adskilles, trådene strimles i det øverste ark, og skruen kan snappe ved hovedet. Korrektionen er et længere punkt, ikke en større diameter eller en højere momentindstilling. Inspicering af hullet efter fjernelse kan afsløre, om gevindene var gået i indgreb for tidligt.
Gang- og overfladeskader
En skrue, der skøjter hen over panelet, før den bider, ridser zink- eller malingsbelægningen og skaber et korrosionsinitieringssted. At gå er almindeligt, når en spids er for stor til tynde plader, når det indledende tryk er for let, eller når bittet er slidt. En skarpere spids for tynd måler og fast starttryk løser de fleste tilfælde. I nogle situationer kan brug af et pilotstempel eller en specialiseret borespids til tyndt metal helt eliminere gang.
Hovedsnapping og momentoverbelastning
Hovedforskydning er et drejningsmomentgrænsesvigt. Impact drivere og slidte koblinger er hyppige bidragydere. Skruen kan nå sædeoverfladen og derefter modtage et drejningsmoment, der overstiger overgangsstyrken mellem hoved-til-skaft. Et dybdefølsomt næsestykke eller en drejningsmomentbegrænset skruepistol forhindrer spidsen. Det er også afgørende at sikre den korrekte drevbitstørrelse, da en løstsiddende bit kan få hjørnerne af sekskantdrevet til at runde af, hvilket kræver overdreven kraft at fjerne.
Belægningsnedbrydning og grænsefladekorrosion
Ulig metalkontakt i et fugtigt miljø skaber en galvanisk celle. Skaden fremstår som rustpletter, blærer i belægningen eller tab af sektioner ved grænsefladen. Midlet er materialevalg: rustfrit stål, bimetalkonstruktion eller en passende barrierebelægning, der er tilpasset panelmaterialet og eksponeringskategorien. Regelmæssige visuelle inspektioner under konstruktionen kan identificere områder, hvor belægninger er blevet beskadiget under installationen, hvilket giver mulighed for retablering, før strukturen tages i brug.
Hver af disse fejltilstande forstærker det samme princip:Sekskantflangehoved selvborende skrueer en systemkomponent. Punktnummer, belægning, underlag, værktøj og teknik skal vælges sammen. En højtydende belægning kan ikke kompensere for et underdimensioneret punkt, og en førsteklasses skrue kan ikke overleve en støddriver uden dybdekontrol.
6. Kvalitetssikrings- og inspektionsprotokoller
At sikre pålideligheden af forbindelser i krævende byggeprojekter kræver en robust kvalitetssikringsproces. Specifikatorer og entreprenører bør implementere inspektionsprotokoller, der dækker både de indgående fastgørelseselementer og den færdige installation.
Dimensionel verifikation
Indgående fastgørelseselementer skal prøves for at verificere kritiske dimensioner: hoveddiameter, flangetykkelse, større og mindre gevinddiametre og spidslængde. Variationer i disse dimensioner kan påvirke skruens evne til at bore effektivt og spænde sikkert. For eksempel kan en underdimensioneret flange muligvis ikke give tilstrækkeligt lejeareal, hvilket fører til paneldeformation. En kortere punktlængde end den specificerede kan forårsage donkraft i tykkere materialestabler.
Test af belægningstykkelse
For projekter i korrosive miljøer er det vigtigt at verificere belægningstykkelsen. Magnetiske induktionsmålere kan bruges til ikke-destruktivt at måle tykkelsen af zink- eller zinklegeringsbelægninger. Alternativt kan laboratorietestning af offerkuponer bekræfte salt-spray ydeevne og vedhæftning af belægningen. At sikre, at belægningen opfylder specifikationen, er den eneste måde at garantere den forventede levetid.
Mekanisk ejendomsvalidering
Skruens mekaniske egenskaber - såsom vridningsstyrke og hårdhed - er afgørende for selvborende applikationer. Test af vridningsstyrke bestemmer det maksimale drejningsmoment, skruen kan modstå, før hovedet klippes af eller skaftet vrider sig. Hårdhedstestning verificerer, at borespidsen er tilstrækkeligt hærdet til at penetrere målstålet uden at sløve, mens kernen forbliver sej nok til at modstå sprøde brud. Leverandører kan lideJINRUNgiver typisk certificering af disse egenskaber baseret på batchtest.
7. Ofte stillede spørgsmål
Hvordan ved jeg, hvilket punktnummer jeg skal bruge for en given materialetykkelse?
Kan jeg bruge en slagdriver til at installere disse skruer?
Hvad får en selvborende skrue til at "gå" hen over panelet før boring?
Er en belægning af Ruspert-typen værd at specificere frem for standard zinkbelægning?
Hvorfor viser nogle installerede skruer ruststriber inden for et par måneder?
For købere og specifikationer, der har brug for dokumenterede dimensions- og belægningsmuligheder, kan ingeniørteamet levere detaljerede specifikationer og testrapporter. Det kritiske trin er at definere materialestakken, eksponeringskategorien og værktøjet, før ordren afgives – ikke efter den første forbindelse mislykkedes.
Flangehovedet, punktnummeret og belægningen er ikke uafhængige funktioner. De er en enkelt specifikationsbeslutning. Når de er på linje med applikationen, leverer den sekskantede selvborende skrue den kombination, der holder krævende konstruktionskonstruktioner sammen: borehastighed, fastspændingsstabilitet og korrosionsbestandighed i én operation.
Uanset om det næste projekt involverer metaltag, solcellemontage eller let konstruktionsstål, er det rigtige udgangspunkt en teknisk samtale om materialetykkelse, eksponering og monteringsmetode.Kontakt osfor at tilpasse fastgørelsesspecifikationen til applikationen, før den første skrue skrues.
Kontakt os for projektsupport